
Dicas RápidasIndústriaManutenção e Reparo
Sistema de Vedação para Haste
A função do sistema de vedação para haste é vedar os meios e impedir o…
Saiba mais5 erros na manutenção industrial que aumentam o tempo de máquina parada
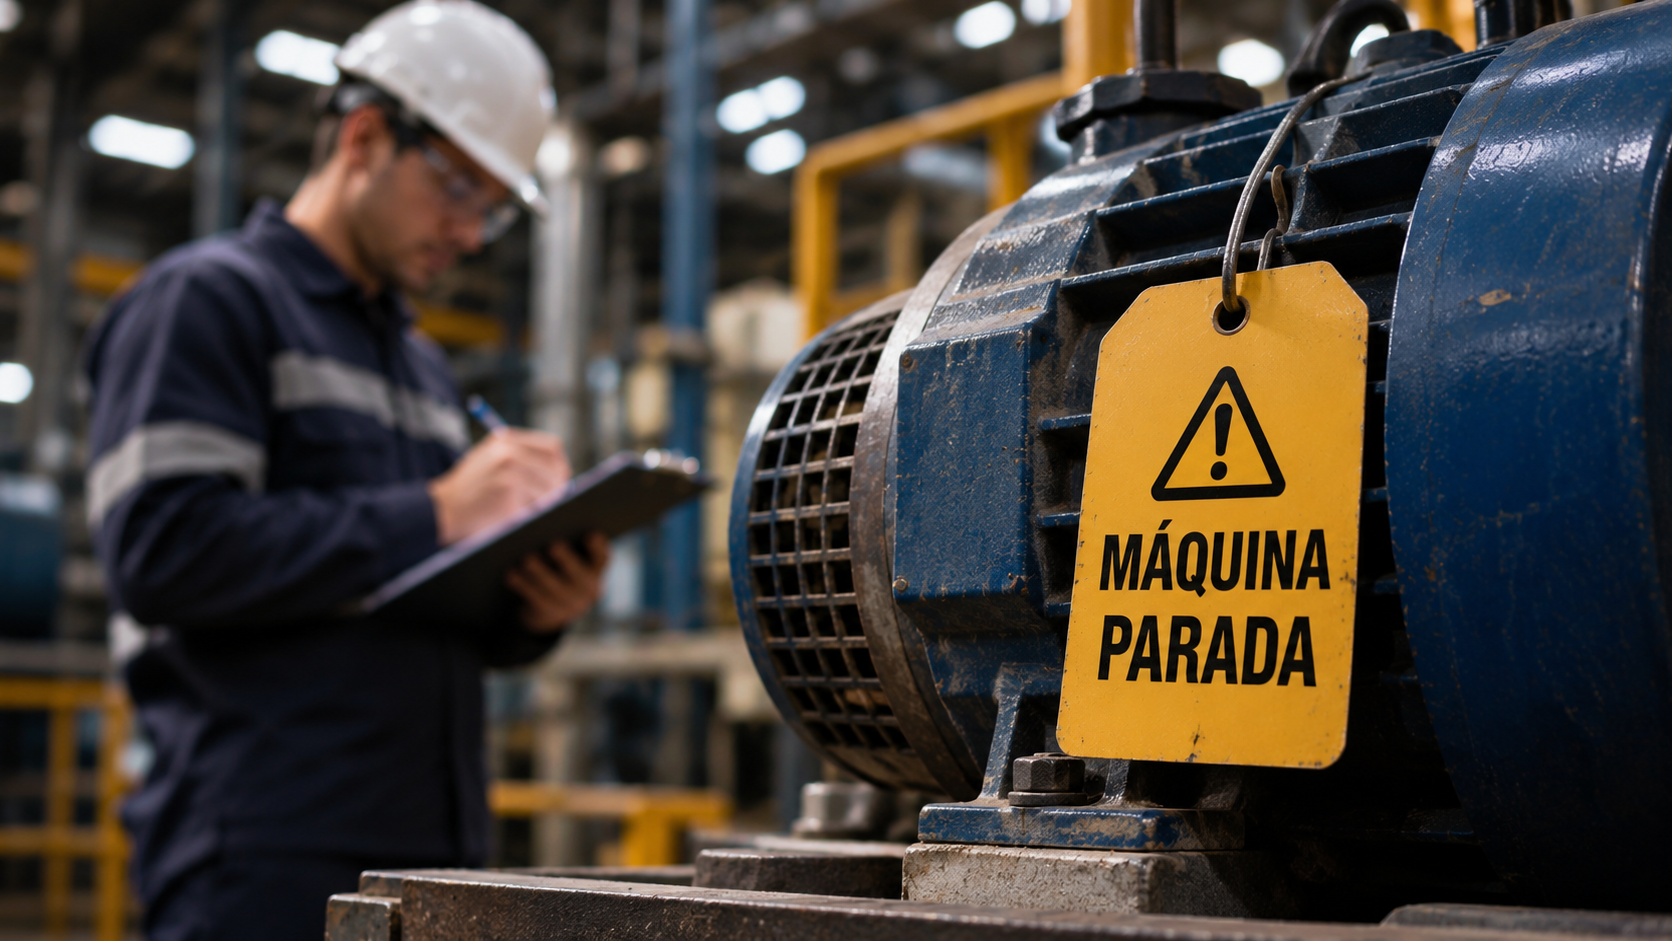
A manutenção industrial tem impacto direto na disponibilidade dos equipamentos, na continuidade da produção e nos custos operacionais. Quando os processos de manutenção não são bem planejados, pequenas falhas podem se transformar em paradas prolongadas, atrasos e perda de produtividade.
Erros como agir somente após a quebra, não manter registros confiáveis, atrasar inspeções e não organizar peças e recursos podem dificultar o diagnóstico e prolongar o retorno da máquina à operação. Identificar essas práticas é um passo importante para melhorar a eficiência e reduzir interrupções.
Com planejamento, padronização e acompanhamento dos indicadores, a indústria pode priorizar atividades, utilizar melhor os recursos da equipe e tomar decisões com base no histórico dos equipamentos. As ações devem ser ajustadas à criticidade dos ativos, às exigências de segurança e às necessidades de cada processo produtivo.
Em resumo: paradas prolongadas podem estar relacionadas à falta de planejamento, manutenção reativa, registros incompletos, peças indisponíveis e ausência de análise das causas. Corrigir esses pontos ajuda a melhorar a disponibilidade e a produtividade industrial.
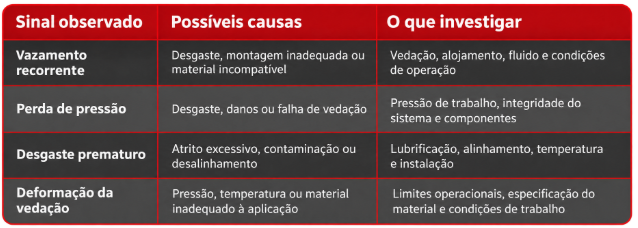
Os sinais apresentados orientam a investigação de possíveis problemas em sistemas de vedação; não confirmam isoladamente a causa da falha.
A gestão da manutenção organiza inspeções, intervenções, recursos e prioridades para manter os equipamentos em condições adequadas de operação. Quando as atividades são planejadas e as falhas são investigadas, torna-se mais fácil reduzir interrupções, evitar retrabalho e direcionar os esforços para os ativos mais críticos.
A produtividade não depende apenas da velocidade das máquinas. Também envolve disponibilidade, qualidade, segurança, estabilidade do processo e capacidade de responder rapidamente a desvios. Por isso, acompanhar indicadores e revisar procedimentos ajuda a identificar gargalos e oportunidades de melhoria.
Algumas práticas aumentam o tempo necessário para identificar uma falha, executar o reparo e liberar o equipamento. Os cinco erros a seguir são comuns em operações industriais e podem ser tratados com processos de manutenção mais estruturados.
A manutenção exclusivamente corretiva faz com que a equipe intervenha apenas depois que o equipamento falha. Dependendo da criticidade do ativo, isso pode provocar paradas não planejadas, danos secundários e necessidade de reparos mais complexos.
Para reduzir esse risco, a indústria pode combinar manutenção preventiva e, quando tecnicamente viável, monitoramento preditivo. Inspeções, acompanhamento de parâmetros e análise do histórico ajudam a identificar sinais de degradação e programar intervenções antes que o problema interrompa a produção.
Executar serviços sem escopo definido, sequência de atividades, estimativa de duração ou recursos confirmados pode prolongar a parada. A equipe pode perder tempo identificando ferramentas, consultando procedimentos ou aguardando liberações durante o reparo.
Um planejamento adequado define a tarefa, os responsáveis, os materiais, as ferramentas, os procedimentos de segurança e os critérios para retorno à operação. Sempre que possível, preparar esses elementos antes da janela de manutenção reduz atrasos e melhora a coordenação entre as equipes.
Quando ordens de serviço, sintomas, causas identificadas e peças substituídas não são registrados corretamente, a equipe pode repetir diagnósticos, deixar de reconhecer falhas recorrentes ou tomar decisões com informações incompletas.
Registrar cada intervenção de forma padronizada cria uma base para consultar o histórico, comparar ocorrências e investigar causas. Os registros devem ser claros, acessíveis e úteis para quem realizará a próxima inspeção ou manutenção.
Uma intervenção pode ficar parada enquanto a equipe aguarda um componente, uma ferramenta específica, um prestador ou uma autorização. Esse tipo de atraso aumenta o tempo de máquina indisponível, especialmente quando se trata de equipamentos críticos.
A gestão de sobressalentes deve considerar criticidade, prazo de reposição, consumo histórico e condições de armazenamento. A preparação do serviço também deve confirmar a disponibilidade de ferramentas, documentação, equipe e recursos necessários, evitando improvisos durante a execução.
Substituir um componente danificado pode devolver a máquina à operação, mas nem sempre elimina o fator que provocou o problema. Se a causa estiver relacionada, por exemplo, à lubrificação, alinhamento, contaminação, instalação ou condição de processo, a falha poderá se repetir.
Investigar a causa raiz, conforme a complexidade e o risco do evento, ajuda a definir ações corretivas mais duradouras. A análise deve considerar evidências, histórico, condições de operação e possíveis fatores contribuintes, sem se limitar a suposições.
A redução do tempo de parada depende de processos consistentes antes, durante e depois da intervenção. Entre as práticas que podem contribuir estão:
Essas práticas devem ser aplicadas considerando as características da planta, os requisitos de segurança e as recomendações dos fabricantes. A padronização ajuda a reduzir incertezas, mas não substitui a avaliação técnica de cada equipamento.
Indicadores bem definidos ajudam a entender onde o tempo está sendo perdido e se as mudanças implementadas estão produzindo resultados. É importante utilizar critérios consistentes de coleta e interpretação.
O MTTR representa, conforme a definição adotada pela organização, o tempo médio necessário para reparar um equipamento e restaurar sua condição operacional. Analisar esse indicador junto aos registros de serviço ajuda a identificar etapas demoradas, como diagnóstico, espera por peças ou execução.
O MTBF mede o tempo médio de operação entre falhas para equipamentos reparáveis, conforme o método de cálculo utilizado. Acompanhar sua evolução pode ajudar a avaliar a confiabilidade do ativo, desde que os dados e critérios sejam consistentes.
A disponibilidade representa a proporção do tempo em que o equipamento está apto a operar, segundo a definição e o período adotados. A análise deve considerar tanto a frequência das falhas quanto o tempo necessário para recuperar a operação.
Acompanhar a proporção de atividades executadas conforme o planejamento permite identificar dificuldades de programação, disponibilidade de recursos ou mudanças frequentes de prioridade. Esse indicador deve ser analisado em conjunto com a qualidade e a segurança dos serviços.
A otimização começa pelo diagnóstico do processo atual: quais equipamentos concentram as paradas, quais etapas consomem mais tempo e quais falhas se repetem. Com essas informações, a equipe pode priorizar melhorias de maior impacto e definir responsáveis, prazos e critérios de avaliação.
Também é importante integrar manutenção, produção, almoxarifado e segurança para alinhar janelas de intervenção, recursos e condições de liberação dos equipamentos. Reuniões de análise após paradas relevantes podem ajudar a registrar aprendizados e atualizar procedimentos.
Em bombas, cilindros hidráulicos, válvulas, redutores e outros equipamentos industriais, os sistemas de vedação ajudam a controlar a passagem de fluidos e a preservar as condições de operação. Quando uma vedação perde desempenho, podem ocorrer vazamentos, perda de pressão, contaminação ou desgaste de componentes, com impacto sobre a confiabilidade do equipamento e o tempo necessário para manutenção.
Por isso, a investigação de falhas deve considerar não apenas o componente danificado, mas também o material, o perfil da vedação, o alojamento, o fluido, a pressão, a temperatura, o movimento, o acabamento das superfícies e as condições de instalação. Esses fatores variam conforme a aplicação e precisam ser avaliados em conjunto.
Vazamentos recorrentes podem justificar a inspeção da vedação, do alojamento, da compatibilidade do material com o fluido e das condições de montagem. A perda de pressão pode estar relacionada a um vazamento, mas também pode ter origem em outros pontos do circuito. O desgaste prematuro pode exigir a avaliação de atrito, abrasão, alinhamento, lubrificação, temperatura e movimento. Já a deformação da vedação pode estar associada à pressão, à temperatura ou à escolha do material.
Esses sinais são indícios para orientar o diagnóstico, não uma confirmação isolada da causa. Antes de substituir componentes, é importante verificar o histórico da falha e as condições reais de operação, seguindo os procedimentos de segurança aplicáveis.
A especialidade da PolySeal em soluções de vedação industrial se conecta à manutenção quando a análise de uma parada envolve vazamentos, perda de pressão, desgaste ou falhas recorrentes em componentes vedantes. A avaliação técnica deve considerar a aplicação completa para orientar a especificação adequada do material e do perfil, em vez de tratar a substituição da vedação como uma ação isolada.
Ao investigar a causa da falha e as condições de trabalho do sistema, a equipe de manutenção pode reunir informações mais úteis para selecionar uma solução compatível com o equipamento. Essa abordagem contribui para decisões de manutenção mais fundamentadas e para reduzir o risco de recorrência, sem presumir que toda parada industrial tenha origem na vedação.
Reduzir o tempo de máquina parada exige distinguir o tempo efetivo de reparo dos períodos de espera por diagnóstico, liberação, peças, ferramentas ou recursos. Essa visão ajuda a identificar se o principal gargalo está na execução técnica, no planejamento ou na coordenação entre áreas.
Quando uma falha se repete, é importante avaliar as condições em que ocorreu, o histórico do componente e a eficácia da intervenção anterior. A solução deve tratar as causas identificadas e ser validada conforme os requisitos de segurança, qualidade e operação.
A escolha das melhorias deve considerar a criticidade do equipamento e o impacto sobre a produção. Nem todo ativo exige o mesmo nível de monitoramento ou estoque de peças; a priorização deve refletir riscos, consequências de falha e viabilidade operacional.
Entre os fatores comuns estão falhas inesperadas, planejamento insuficiente, demora no diagnóstico, indisponibilidade de peças e ferramentas, registros incompletos e repetição de problemas sem investigação da causa. O peso de cada fator varia conforme o equipamento e a organização do trabalho. Registrar os horários e etapas de cada intervenção ajuda a distinguir o tempo efetivo de reparo dos períodos de espera. Com essa informação, a equipe pode priorizar melhorias com maior potencial de reduzir a indisponibilidade.
Para reduzir o tempo de reparo, é importante definir previamente o escopo do serviço, preparar ferramentas e peças, confirmar a disponibilidade da equipe e estabelecer procedimentos de segurança. Registros confiáveis e acesso ao histórico do equipamento também ajudam a evitar diagnósticos repetidos. Depois da intervenção, a equipe deve documentar a causa identificada, a solução aplicada e as condições de retorno à operação. As melhorias devem ser avaliadas com indicadores consistentes, sem comprometer a qualidade ou a segurança.
MTTR é a sigla para Mean Time to Repair, ou Tempo Médio para Reparo. O indicador é utilizado para acompanhar o tempo médio associado à recuperação de equipamentos após falhas, conforme a definição adotada pela empresa. Ele pode ajudar a identificar reparos demorados e oportunidades de melhoria no diagnóstico, na preparação de recursos e na execução. Para interpretar o MTTR corretamente, é necessário padronizar o início e o fim da medição e analisar o indicador junto ao contexto de cada ocorrência.
A manutenção preventiva é programada com base em intervalos de tempo, uso ou recomendações técnicas, com o objetivo de reduzir a probabilidade de falhas. A manutenção corretiva ocorre para corrigir uma falha identificada ou restaurar a função de um equipamento após uma avaria. A corretiva pode ser planejada quando o problema é conhecido e a intervenção pode ser programada, ou não planejada quando a falha interrompe a operação. A combinação adequada de estratégias depende da criticidade, dos riscos e das condições de cada ativo.
Uma manutenção bem estruturada pode contribuir para a produtividade ao melhorar a disponibilidade dos equipamentos, reduzir interrupções, evitar retrabalho e apoiar uma utilização mais eficiente de pessoas e materiais. Para isso, é necessário planejar intervenções, registrar falhas, gerenciar peças críticas e investigar problemas recorrentes. Indicadores como MTTR, MTBF, disponibilidade e cumprimento do planejamento ajudam a acompanhar resultados. A melhoria deve ser avaliada considerando também segurança, qualidade e estabilidade do processo, e não apenas a redução do tempo de parada.
Reduzir o tempo de máquina parada exige mais do que acelerar os reparos. Planejamento, registros confiáveis, disponibilidade de recursos, análise de causas e acompanhamento de indicadores ajudam a identificar gargalos e prevenir a repetição de falhas.
Ao adotar boas práticas de manutenção e integrar as equipes envolvidas, a indústria pode utilizar melhor seus recursos, melhorar a disponibilidade dos equipamentos e fortalecer a produtividade. As ações devem ser priorizadas conforme a criticidade dos ativos e executadas sem comprometer a segurança ou a qualidade.
Selecione os produtos que devem compor o orçamento!Ver produtos